Радіочастотне зварювання: як виготовляються та перевіряються зварні шви з використанням радіочастот
Радіочастотне (ВЧ) зварювання, також зване високочастотним (ВЧ) зварюванням або діелектричним зварюванням, з’єднує термопластичні матеріали, такі як ПВХ і ТПУ, нагріваючи їх зсередини швидкозмінним електромагнітним полем, як правило, на частоті 27,12 МГц, у той час як фасонна металева матриця стискає шари разом. Два шари плавляться в один і охолоджуються під тиском, залишаючи шов без голкових отворів, без ниток і без клею. Ось чому високочастотні зварні шви використовуються скрізь, де продукт повинен утримувати воду, повітря або рідину: сухі мішки, водонепроникні рюкзаки, м’які охолоджувачі, надувні мішки, мішки для медичних рідин і багато військових і промислових контейнерів.
У цьому посібнику пояснюється, як працює процес, які матеріали можна, а які не можна зварювати, як зварний шов порівнюється зі зшитими, проклеєними та склеєними швами, що спричиняє невдачу зварного шва та як зварні шви перевіряються перед відправленням продукту. З заводу написано: ми виготовляємо пакети з високочастотним зварюванням понад 20 років на наших заводах у Дунгуані, Китай, і Хошиміні, В’єтнам.
Ознайомтеся з цим розділом: радіочастотне зварювання, випробування та матеріали
Ця сторінка є відправною точкою для наших інженерних статей про високочастотне зварювання. Кожна стаття нижче розглядає одну частину теми.
Радіочастотне зварювання – це спосіб сплавлення пластику без зовнішнього джерела тепла, що торкається поверхні. Замість гарячої пластини або гарячого повітря машина застосовує високочастотне електричне поле до матеріалу. Деякі пластики містять полярні молекули, які намагаються вирівнятися з полем. Оскільки поле змінюється мільйони разів на секунду, ці молекули постійно коливаються, а тертя між ними генерує тепло всередині самого матеріалу. Коли пластик досягає точки плавлення на з’єднанні, тиск матриці змушує два шари перетікати один в одного.
Назви радіочастотне зварювання, високочастотне зварювання, високочастотне зварювання та діелектричне зварювання описують той самий процес. Промислові машини працюють на частотах, зарезервованих для цієї мети, найчастіше 27,12 МГц, тому в специфікаціях також з’являється термін «зварювання 27,12 МГц». Цей процес використовується в промисловості з середини двадцятого століття і зараз є стандартним для будь-якого продукту, де зшитий шов протікає.
Як працює процес, крок за кроком
На лінії виробництва пакетів високочастотне зварювання є одним із етапів довшої послідовності. Панелі спочатку вирізають із тканини з ТПУ або ПВХ покриттям, а будь-які деталі, які потребують зшивання, як-от стрічки, кріплення для ремінців і кишені-органайзери, пришиваються до плоских панелей перед початком зварювання. Ось чому більшість водонепроникних пакетів виготовляються на двох лініях, шиття та зварювання, які працюють разом, а не замінюють одна іншу.
Для кожного зварного шва оператор розміщує панелі на станині машини, часто в пристосуванні, яке утримує їх у точному центрі. Латунна матриця у формі шва опускається на матеріал, а ізоляційний буферний лист знаходиться під нею, щоб запобігти виникненню дуги. Потім машина подає радіочастотну енергію на кілька секунд, поки матриця тисне вниз. Після того, як енергія припиняється, матриця залишається закритою на період охолодження, щоб розплавлений матеріал затвердів під тиском; вивільнення його занадто рано створює слабкий, хвилястий шов. На завершення надлишки матеріалу обрізають і перевіряють шов.
Три параметри контролюють результат: потужність, час зварювання та час охолодження разом із тиском матриці. Вони повинні бути встановлені для кожної комбінації матеріалу, товщини та матриці. Параметри, які створюють ідеальний шов на брезенті з ПВХ 500D, можуть прогоріти тонку плівку ТПУ або розплавити важкий ламінат ТПУ, тому кожен новий матеріал або матриця перевіряються тестовими зварними швами перед початком виробництва.
Латунна матриця стискає шари разом, а високочастотна енергія розплавляє їх зсередини.
Які матеріали можна зварювати RF?
Лише пластмаси з полярними молекулами нагріваються у високочастотному полі, що обмежує процес певними матеріалами. ПВХ і поліуретани, включаючи ТПУ, є найбільш поширеними зварними матеріалами, і вони є основними матеріалами для водонепроникних пакетів. Деякі інші матеріали можна зварювати в особливих умовах, тоді як звичайні неполярні пластмаси взагалі не можна зварювати таким чином.
матеріал
РЧ-зварюваний?
Примітки
ПВХ (плівка та брезент з покриттям)
Так, охоче
Класичний матеріал сухої сумки та сумки для мотоцикла
ТПУ та інші поліуретани
так
Легший і більш гнучкий на холоді, ніж ПВХ; параметри залежать від сорту і товщини
Нейлонова або поліефірна тканина з покриттям ТПУ або ПВХ
Так, через покриття
Покриття - це те, що зварює; він повинен бути досить товстим і на правильному обличчі
EVA, PET, нейлонова плівка, трохи ABS
іноді
Можливо зі спеціальними налаштуваннями або інструментами з підігрівом
Неполярний; натомість з’єднуються гарячим повітрям, ультразвуком або іншими методами
Тканий нейлон або поліестер без покриття
немає
Спочатку потрібно зшити або покрити
Для тканин з покриттям найважливішою деталлю є покриття. Тканина, ламінована TPU, із значною плівкою зварюється надійно, тоді як тканина з дуже тонким покриттям може не мати достатньо матеріалу на з’єднанні, щоб утворити міцний шов. Це одна з причин, чому дві тканини, описані одними словами, можуть по-різному поводитися на зварювальному апараті. нашПосібник із водонепроникного матеріалу ТПУбільш детально висвітлює матеріальну сторону.
Радіочастотні зварні шви проти прострочених, проклеєних та проклеєних швів
Високочастотне зварювання
Зшитий
Прошита і проклеєна
Склеєний
Дірки в шві
Жодного
По одному на стібок
Обклеєний скотчем
Жодного
Водостійкий протягом тривалого часу
Так, шов - це один матеріал
немає
Поки стрічка не підніметься
До старіння клею
Герметичний
так
немає
Рідко
іноді
Свобода дизайну
Обмежується формою матриці
Дуже високий
Високий
Помірний
Працює на тканині без покриття
немає
так
так
Залежить від клею
Ніщо з цього не робить зшивання гіршим загалом. Зшивання є правильним вибором для кишень-органайзерів, ременів, оббивки та будь-чого поза водонепроникною оболонкою, і наші швейні лінії мають такий же досвід, як і наші зварювальні лінії. У найкращих водонепроникних мішках використовуються і те, і інше: зшиті вузли для структури та комфорту та зварні шви, де вода не повинна потрапляти. Наша стаття прояк насправді виготовляються зварені та зшиті сумкипоказує, як обидва поєднуються в одному продукті.
Радіочастотне зварювання проти ультразвукового та гарячого повітря
Ультразвукове зварювання використовує високочастотну механічну вібрацію, а не електричне поле. Він швидкий і працює на деяких матеріалах, які не реагують на радіочастоту, але він найкраще підходить для невеликих, точкових або суцільних вузьких швів. Зварювання гарячим повітрям і гарячим клином розплавляють поверхню ззовні та можуть з’єднувати неполярні матеріали, такі як поліетилен, що робить їх звичайними для великих геомембран і деяких брезентів. Для мішків, виготовлених із ПВХ або ТПУ, зазвичай віддають перевагу високочастотному зварюванню, оскільки воно рівномірно нагріває з’єднання по всій його товщині, створює широкі послідовні шви складної форми за одне пресування та залишає поверхню матеріалу майже без слідів.
Що робить зварний шов невдалим
Зварний шов, який протікає, майже завжди виникає через одну з кількох причин. Недостатнє зварювання трапляється, коли потужність або час надто низькі: шов виглядає закритим, але шари злиплися лише на поверхні та відшарувалися під навантаженням. Прогорання або дуга виникає, коли потужність надто велика або буфер відсутній, залишаючи тонку, обпалену або перфоровану лінію. Забруднення, наприклад пил, антиадгезив або пластифікатор на поверхні, перешкоджають належному зрощенню шарів. І зміна матеріалу, навіть інша партія або колір тієї самої тканини, може змінити правильні налаштування настільки, щоб послабити шов, якщо машина не перевірена повторно.
Більшість цих дефектів невидимі для звичайного погляду, тому зварні вироби потребують руйнівного випробування на зразках і випробування тиском або зануренням на готову продукцію. Наш путівник позагальні дефекти радіочастотного зварюванняпоказує, як кожна з них виглядає, коли шов розрізається.
Міцний зварний шов, зварний шов із недостатнім розплавленням і прогорання, поруч.
Як перевіряються радіочастотні зварні шви
Тестування починається перед виробництвом. Коли встановлюється новий матеріал або матриця, робляться зразки зварних швів, які роз’єднуються на приладі для вимірювання міцності з’єднання, сили, необхідної для роз’єднання шва. Хороший зварний шов розриває матеріал біля шва, а не роз’єднується вздовж нього. Наша лабораторна статтяЧисло, яке вирішує, чи є зварний шов насправді зварнимдокладно пояснює цей тест.
Під час виробництва кожне замовлення проходить IQC на вхідній тканині, IPQC на зварювальній лінії з регулярними перевірками зразків і OQC на готових виробах, за запитом доступна перевірка SGS або QIMA третьою стороною. Випробування готового продукту відповідають рейтингу продукту: випробування під сильним дощем і струменем води для продуктів з рейтингом IPX5 або IPX6 і випробування повним зануренням у воду протягом 2+ годин для продуктів з рейтингом IPX7 або IPX8. Міцність на розрив, стирання, сольовий спрей на фурнітурі, випробування на навантаження понад 1500 циклів і випробування на втому застібки-блискавки до 3000 циклів завершують стандартну програму, а також перевірку стійкості кольору та різниці кольорів із затвердженим зразком.
Для герметичних і повітронепроникних виробів найбільш показовий тест є також найпростішим. Наша стандартна процедура перевірки клієнта полягає в розпакуванні, вакуумній екстракції, 24-годинному статичному відпочинку та визначенні витоку повітря. Якщо продукт все ще зберігає свою форму через 24 години, жоден з його зварних швів, запірок або клапанів не протікає, включаючи повільні витоки, які можна пропустити під час короткого випробування зануренням.
Де використовується радіочастотне зварювання
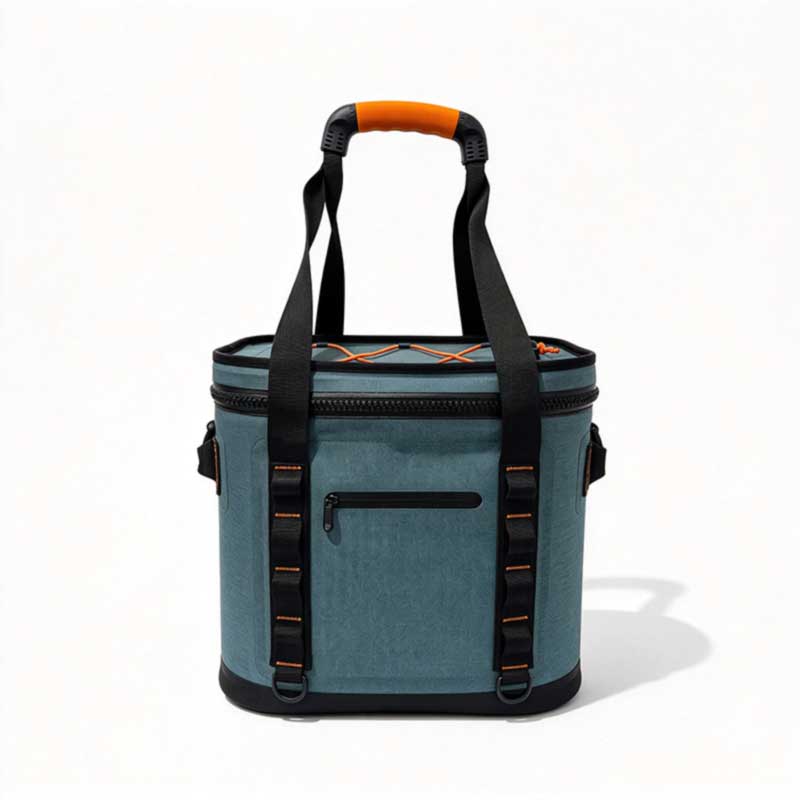
Спорядження для відпочинку на природі та морське спорядження є найбільш звичним для використання: сухі сумки, водонепроникні рюкзаки та сумки, сумки для байдарок і човнів, сумки для мотоциклів і велосипедів, водонепроникні сумки для телефонів і компресійні сумки. У м’яких охолоджувачах використовуються зварні корпуси та вкладиші, оскільки зварений вкладиш не пропускає талу воду та не має зшивних ліній для уловлювання бруду та запаху. Окрім мішків, той самий процес виготовляє мішки для медичної рідини та крові, надувні човни та іграшки, плавальні буйки, брезенти та чохли для вантажівок, а також широкий спектр військової та державної продукції, включаючи паливні та водяні баки, надувні укриття, водонепроникні чохли для обладнання та захисні мішки, де герметичні шви та стійкість до тепла, холоду та тиску є важливими.
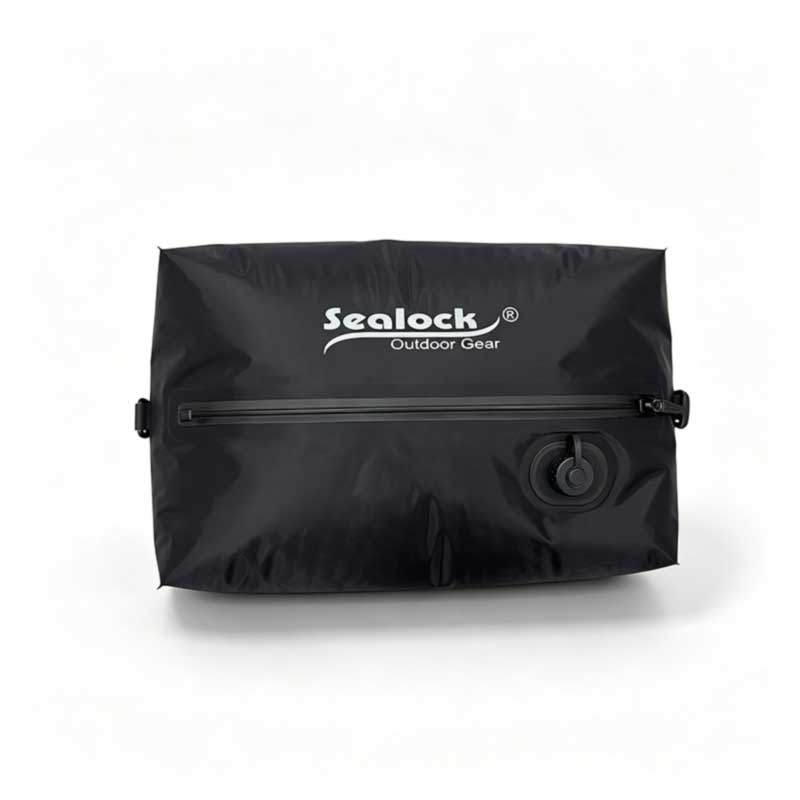
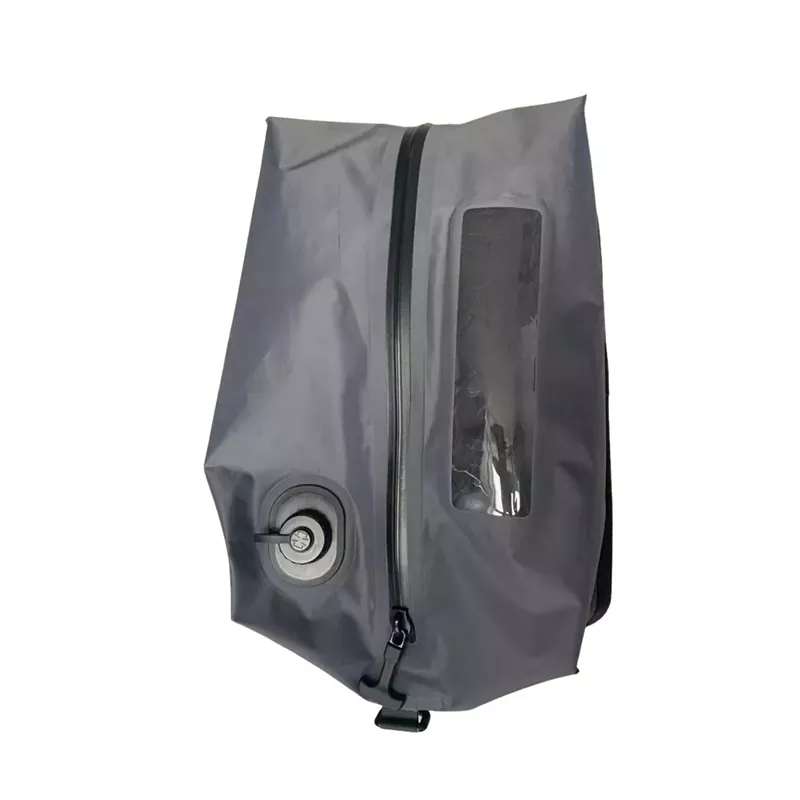
ТПУ ламінат, зварний корпус, зварене вікно та кріплення насоса
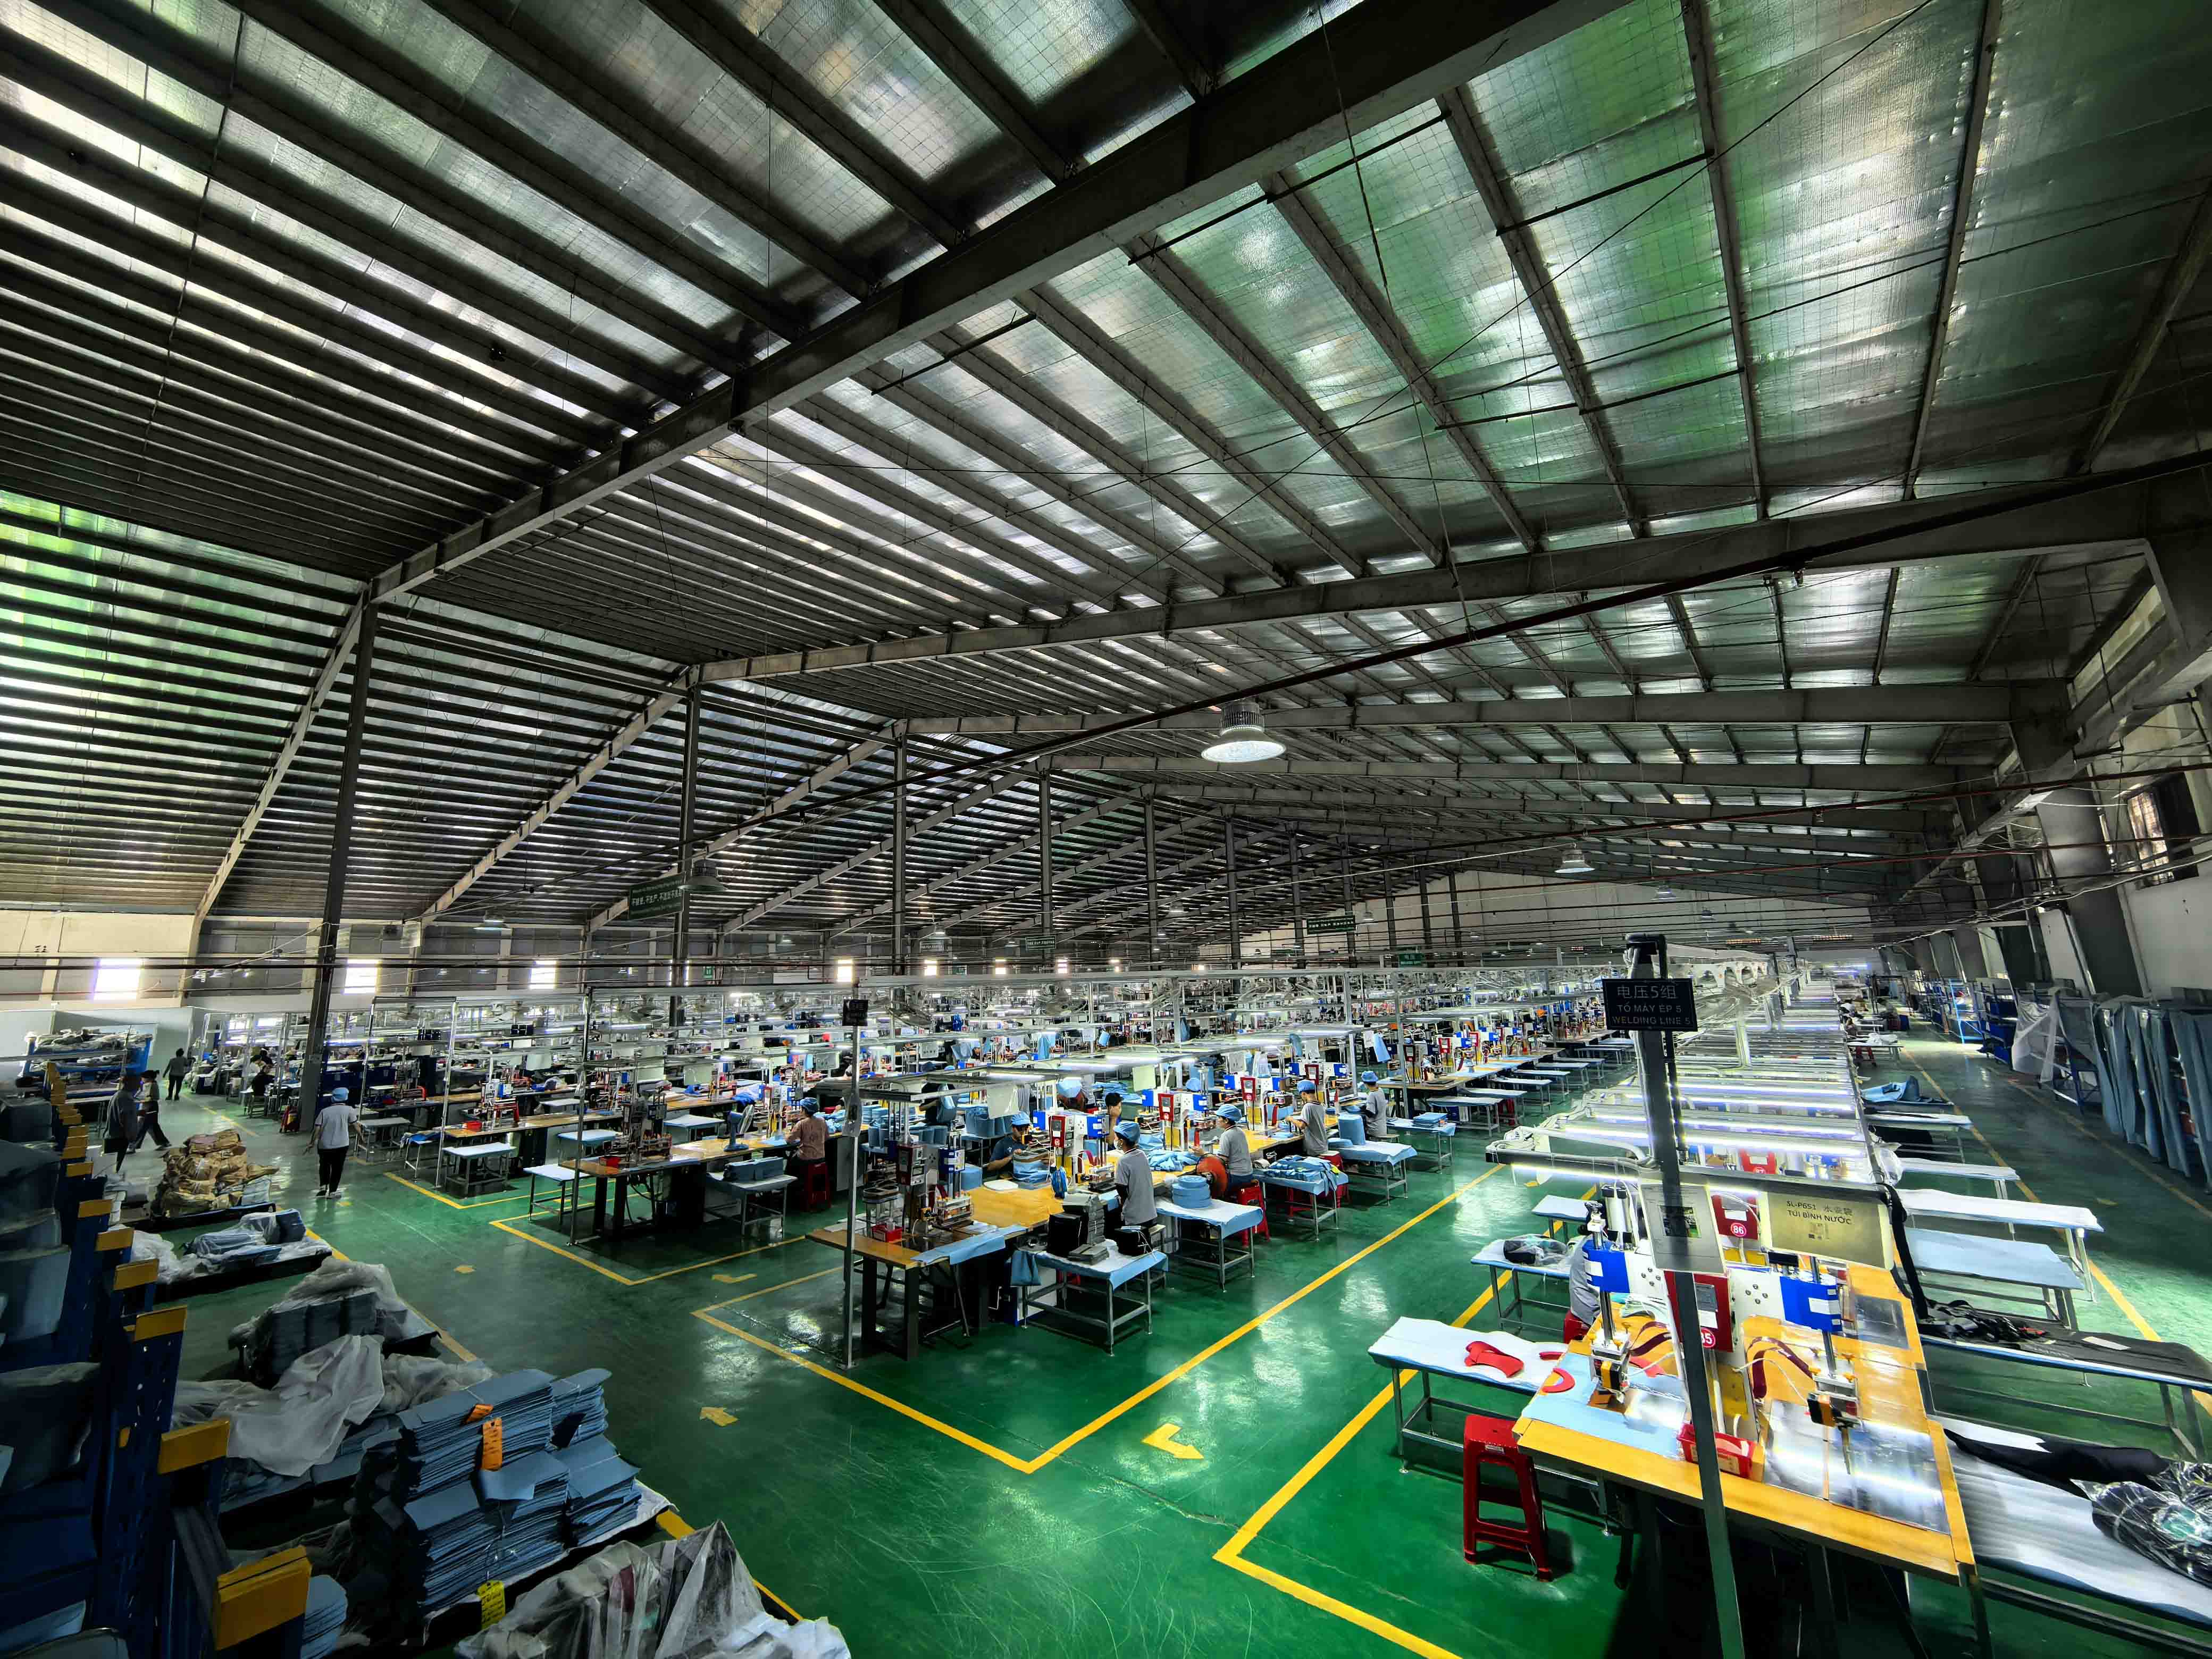
Високочастотний зварювальний апарат з лінії виробництва В'єтнаму
Як оцінити постачальника радіочастотного зварювання
Попросіть показати зварювальні апарати та матриці для вашого продукту, а також запитайте, як параметри записуються та повторно перевіряються, коли змінюється матеріал. Запитуйте результати міцності з’єднання на зразках зварних швів, а не лише на готових виробах. Перевірте, чи має фабрика власний швейний потенціал, тому що майже кожен зварений мішок також має зшиті частини, і постачальник, який найме субпідрядника, менше контролює результат. Нарешті, запитайте, як перевіряється готова продукція на відповідність рейтингу на етикетці, і чи можете ви пройти той самий тест після прибуття. Наша розбивкащо визначає вартість водонепроникної сумкипояснює, як витрати на штампи та інструменти вписуються в цінову пропозицію.
Часті запитання
Чи є ВЧ-зварювання таким же, як ВЧ-зварювання?
так ВЧ (радіочастотне) зварювання, ВЧ (високочастотне) зварювання та діелектричне зварювання — це різні назви одного процесу.
Чи водонепроникні радіочастотні зварні шви?
так Правильно зроблений зварний шов з’єднує два шари в один шматок матеріалу, тому немає отворів для проходження води. Чи є готовий продукт водонепроникним також залежить від його закриття та будь-яких інших отворів, тому вироби перевіряються в цілому.
Чи радіочастотне зварювання міцніше, ніж зшивання?
Для захисту від води та повітря, так. У хорошому зварюванні матеріал біля шва зазвичай розривається до того, як сам шов роз’єднається. Зшивання залишається кращим вибором для несучих ременів і м’яких деталей за межами водонепроникної зони, тому їх часто поєднують.
Чи можна нейлон або поліестер зварювати RF?
Не самі по собі. Тканий нейлон і поліестер стають придатними для зварювання, якщо вони покриті або ламіновані ТПУ або ПВХ, і саме покриття утворює зварний шов.
У чому різниця між радіочастотним та ультразвуковим зварюванням?
Радіочастотне зварювання нагріває полярні пластики зсередини за допомогою електричного поля та створює широкі шви одним натисканням. Ультразвукове зварювання використовує механічну вібрацію та підходить для менших або вузьких швів, а також для деяких матеріалів, які не піддаються радіочастотному зварюванню.
Чому деякі зварні шви протікають?
Звичайними причинами є недостатнє зварювання через недостатню потужність або час, прогорання через занадто велику потужність, забруднення на поверхні або зміна матеріалу без повторної перевірки налаштувань машини. Усі вони виявляються за допомогою випробувань міцності з’єднання на зразках і випробувань на герметичність готових виробів.
Який мінімальний запит на мішок з радіочастотним зварюванням?
Більшість наших зварних мішків починається від 300 одиниць на тип, а деякі – від 500. Для нової форми потрібні власні зварювальні матриці, що є одноразовою ціною, включеною в цінову пропозицію. Зразки зазвичай займають 7–15 днів, а масове виробництво – 30–45 днів.
Чи можете ви додати наш логотип на зварений мішок?
так Трафаретний друк, теплопередача, зварні накладки та високочастотне тиснення, коли логотип вдавлюється в матеріал за допомогою матриці, все це працює на зварних виробах з ПВХ і ТПУ.
Робота з фабрикою високочастотного зварювання
Якщо ви розробляєте зварний виріб, надішліть нам свої креслення, зразки або цільову специфікацію. Ми порекомендуємо матеріал і дизайн шва, виготовимо матриці та підготуємо зразки для тестування. Зв'яжіться з нами за адресоюinfo@sealock.com.hkабо за телефоном +86-769-82009361.
Для брендів, які постачають водонепроникне спорядження для активного відпочинку професійного рівня, здатність партнера-виробника до радіочастотного зварювання настільки ж значуща, як і відповідна дисципліна процесу. У цій статті розглядаються інженерні параметри, які визначають, чи дає радіочастотне зварювання постійні результати з нульовим витоком у виробничих масштабах: фізика внутрішнього молекулярного нагрівання 27,12 МГц проти термічного зв’язування поверхні, вузьке вікно калібрування, необхідне під час зварювання високоміцного ТПУ 840D, три змінні процесу, які відокремлюють контрольоване виробниче середовище від нестабільного, і що Повний Тест зануренням у воду фактично підтверджує готовність зварювання.
Більшість несправностей водонепроникних виробів починаються не з тканини. Вони починаються зі шва. У цій статті розглядаються практичні та інженерні відмінності між радіочастотним зварюванням і традиційним зшиванням для зовнішнього обладнання, включаючи водонепроникність під тиском, тривалу довговічність через цикли польових навантажень, сумісність матеріалів, реалії виробничих витрат і конкретні сценарії, коли кожен метод є правильним вибором. Включає таблицю прямого порівняння та вказівки для покупців OEM, які оцінюють можливості виробника щодо конструкції швів.
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик