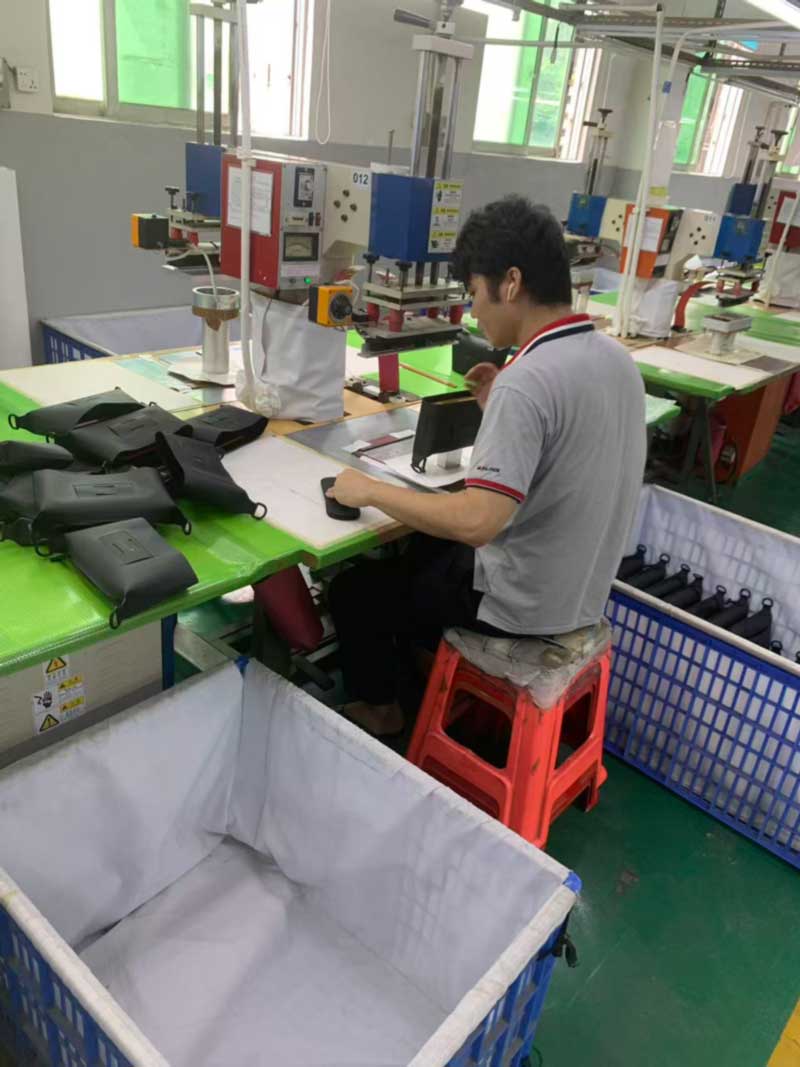
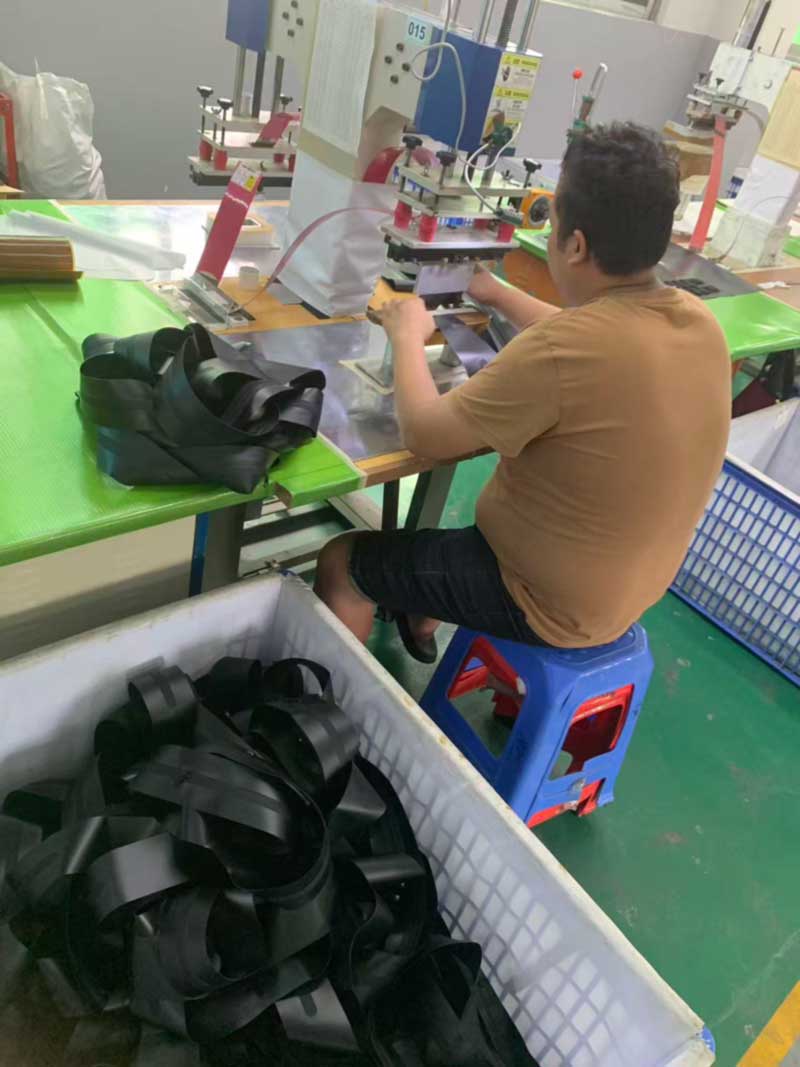
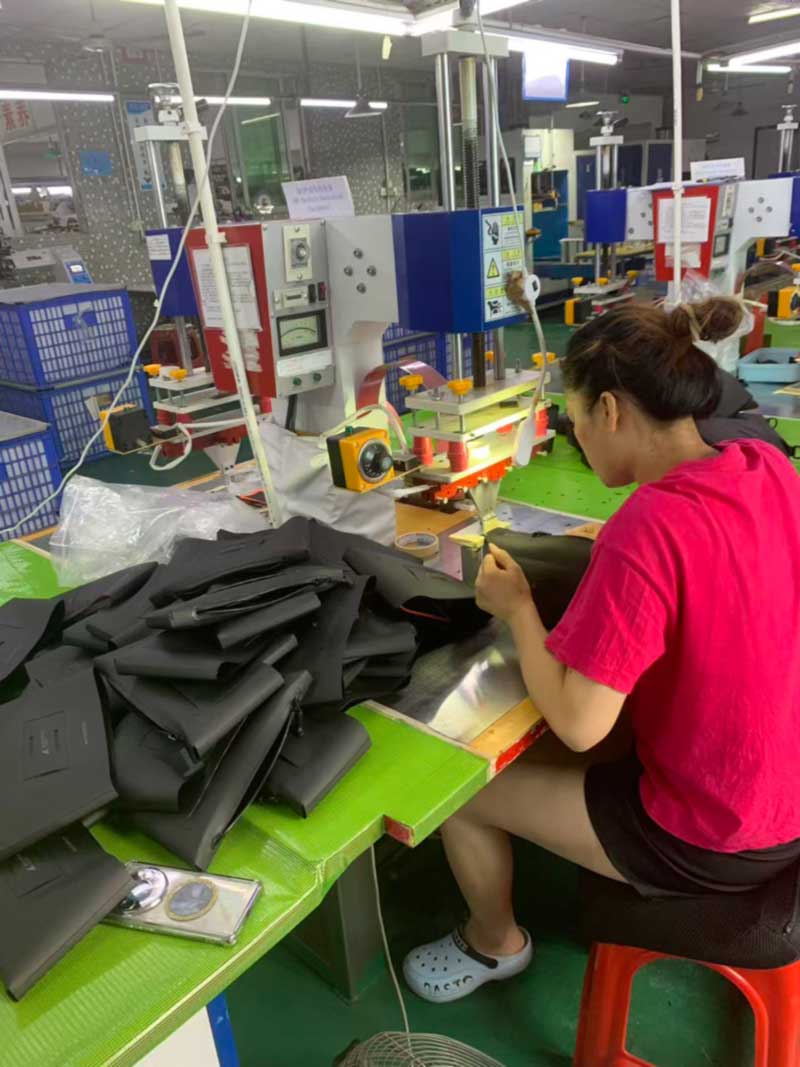
Встаньте на чолі нашого зварювального залу та порахуйте станції. Кожна з них має номер, нанесений трафаретом на верстаті — 011, 012, 015, 020, 021 — власну матрицю, затиснуту в пресі, власний лоток із компонентами та власний бункер з підкладкою, який збирає готові деталі. Ніхто з них не робить сумку. Кожен із них створює шматок одного.
Це частина зварної конструкції, яку покупці рідко бачать, і саме вона визначає час виконання, вартість інструменту і чому зварний виріб неможливо процитувати з фотографії.
Кожна станція має власну матрицю, власний лоток для компонентів і власний бункер. Ніхто з них не робить цілу сумку.
Пошиті сумки збираються з панелей; зварні мішки збираються з деталей
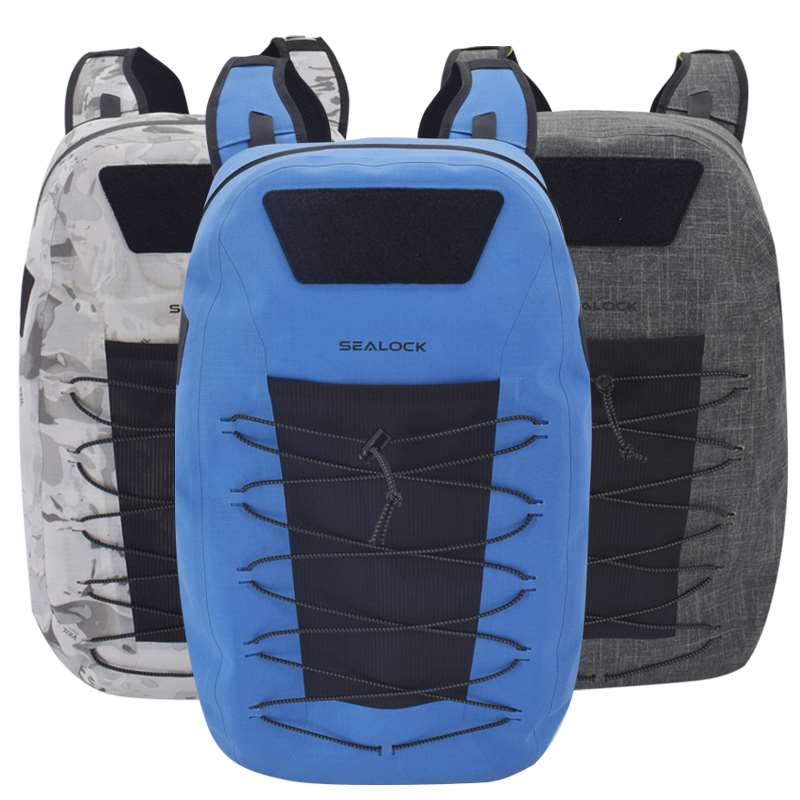
Звичайний зшитий рюкзак складається з плоских панелей, з’єднаних на машині, і більшість його дрібних елементів — ручка, вкладка D-подібного кільця, компресійна петля — додаються шляхом пришивання стрічки до панелі разом. Розташування виконують руки оператора та припуск на шов.
Зварна конструкція так не працює. Зварювальний шов потребує рівномірного тиску та рівномірного перебування по всій його площі, що означає, що кожна деталь має розташовуватися рівно всередині вирізки для цієї деталі. Анкерна платформа ручки - це одна матриця. Ще одна нашивка для кріплення кільця D. М’яка задня панель із вентиляційними каналами знову є іншою, а також кожна стрічкова петля, приварена до лицьової частини, кожне підсилення на кінці блискавки, кожна базова пластина.
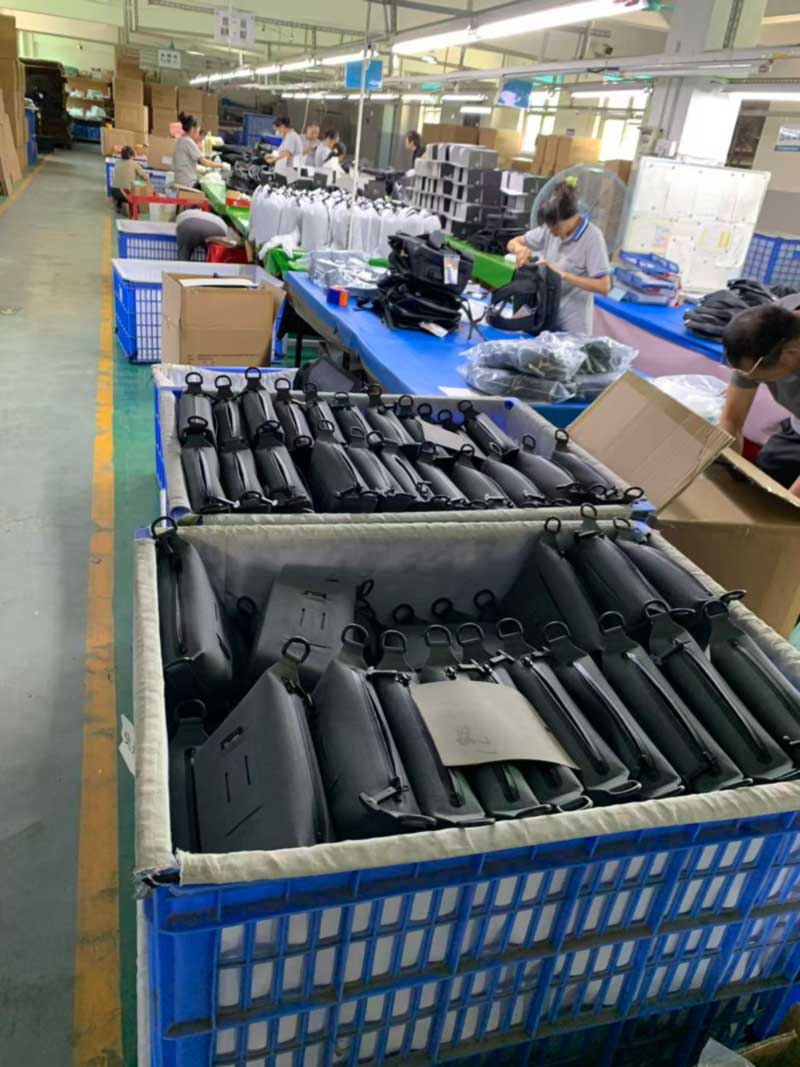
Порахуйте їх у упаковці середнього розміру, і ви отримаєте приблизно від двадцяти до тридцяти зварних вузлів перед остаточним закриттям, кожен вироблений на власній станції, кожен накопичується у своєму власному бункері, і всі вони повинні прибути до остаточного складання в однаковій кількості. Контейнери, що йдуть по проходу, не є складськими. Вони є незавершеною конструкцією, яка є паралельною, а не лінійною.
Петлі та анкерні петлі, приварені партіями, перед панелями, до яких вони будуть кріпитися.
Що це означає для інструментів, вибірки та мінімального замовлення
Нижче наведено три практичні наслідки, які пояснюють більшість питань, які покупці ставлять нам на етапі пропозиції.
По-перше, інструменти. Кожна нова геометрія потребує матриці. Пакет, у якому повторно використовуються наші існуючі анкерні та петлеві геометрії, майже не містить нових інструментів; пакет, який представляє власні форми фурнітури, інший профіль ручки та новий малюнок каналу задньої панелі, несе кілька штампів до появи першого зразка. Ось чому дві сумки, які виглядають однаково складно, можуть виглядати дуже по-різному, і чому ми заздалегідь запитуємо, які деталі є справді специфічними для бренду, а які – просто версією, що з’явилася на контрольному фото.
По-друге, час вибірки. Наше стандартне вікно зразка становить від 7 до 15 днів, і те, де програма потрапляє в цей діапазон, майже повністю залежить від інструментів, а не від складання. Розрізання та перевірка кубика займає дні; збірка зразка займає години.
По-третє, мінімальна кількість замовлення. MOQ від 300 штук для більшості моделей не є довільною комерційною ціною. Це момент, коли налаштування матриці, затвердження першої частини та перемикання лінії між двадцятьма з гаком станціями амортизуються в розумну вартість за одиницю. Нижче ціна встановлення за мішок зростає швидше, ніж очікує більшість покупців.
Зворотний бік полягає в тому, що коли матриці існують, повторні замовлення виконуються швидко та послідовно. Станція щоразу виконує той самий цикл зварювання, а не покладається на оператора, який відтворює припуск на шов на око, тому програми зварювання зазвичай показують менше варіацій між виробничими циклами, ніж еквіваленти зшитого.
Деталь, яка не може розташуватися в матриці, не може бути зварена — геометрія визначає інструменти до того, як дизайн буде заблоковано.
Частини, які самі по собі є продуктами
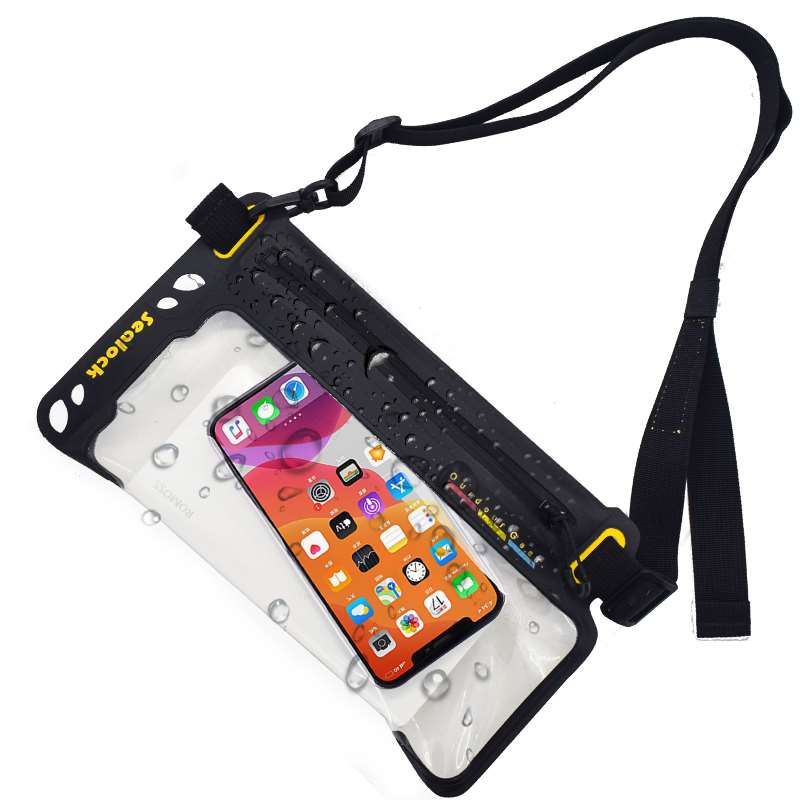
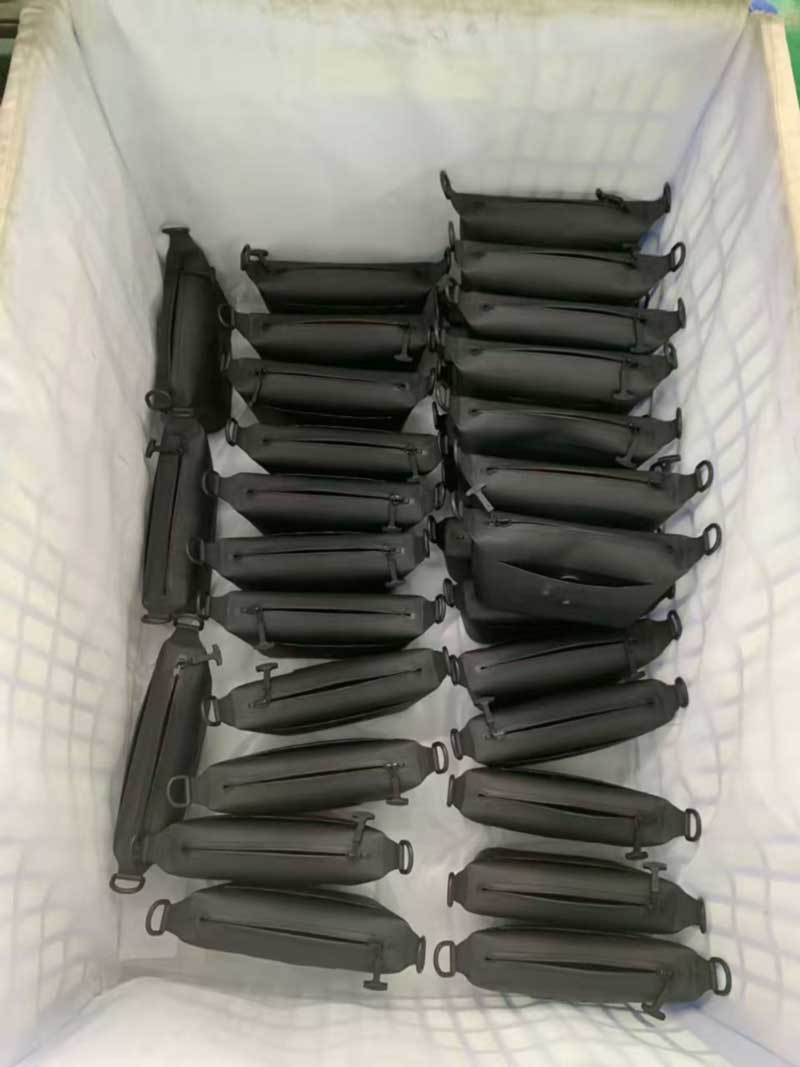
Не все на підлозі є компонентом. Ті самі станції, які зварюють анкерні латки, також виробляють цілі невеликі вироби — зварні стропи для пляшок, технічні сумки, конічні футляри для стропів — які виходять з лінії як готові одиниці, а не як вузли.
Про них варто згадати, оскільки бренди часто їх недооцінюють. Маленький зварний аксесуар несе майже таке ж навантаження на інструменти, як і великий: йому все ще потрібні матриці, все ще потрібне схвалення першої деталі, все ще потрібен власний стандарт кольору. Чого він не потребує, так це роботи зі складання, тому аксесуари часто є найефективнішим способом для бренду розширити колекцію, а також чому вказівка на частку ціни рюкзака рідко відображає, скільки насправді коштує створення.
Готові зварні стропи — на тих самих станціях, що виробляють компоненти для більшої упаковки.
Три клієнти, три абсолютно різні упаковки, один день
На дальньому кінці поверху Packaging Group 1 запускала три програми одночасно, і різниця між ними є корисною картиною того, що насправді означає «роздрібна готовність» на практиці.
Одна програма упаковує в друковані складні картонні коробки з окремим білим мішком для пилу на шнурках на одиницю — презентація на полицях, де коробка є частиною продукту. Другий пакує в друковані поштові пакети з ідентифікацією продукту та нормативними знаками, розроблені для доставки безпосередньо споживачеві, де перше, до чого торкається клієнт, – це сам пакет. Третій пакує в прості індивідуальні поліетиленові пакети всередині експортних картонних коробок із власним маркуванням покупця, призначених для розповсюджувального центру, а не до порога.
Та сама фабрика, той самий тиждень, три різні визначення завершеності. Кожен із них має власний список компонентів, власну логіку підрахунку та власні режими відмов, і жоден із них не терпить імпровізації в кінці циклу. Компоненти упаковки замовляються та комплектуються відповідно до виробничого плану так само, як і тканина для корпусу, оскільки повний контейнер, за винятком мішків для пилу, не є контейнером, який можна транспортувати.
Група упаковки 1: коробки для роздрібної торгівлі, мішки для пилу на одиницю та два інших формати упаковки, що працюють того самого дня.
Де зварювальний зал відповідає нашому власному діапазону компресій
Наведена вище логіка збірки також є нашоюкомпресійний мішок з вбудованим насосомвиглядає так, як виглядає. Корпус насоса не вставляється в кишеню і не зашивається; він приварюється безпосередньо до панелі корпусу на спеціальній станції з вирізкою навколо профілю корпусу, що дозволяє герметизувати інтерфейс, а не просто закривати його.
Те саме стосується клапана наверсія з ручним насосомта зварну віконну раму на обох. Кожна з них — це окрема станція, окрема матриця та окрема вбудована перевірка, і кожна з них перевіряється в готовому продукті за допомогою нашої стандартної процедури утримання вакууму — вакуумування, витримка протягом двадцяти чотирьох годин, визначення будь-якої втрати повітря.
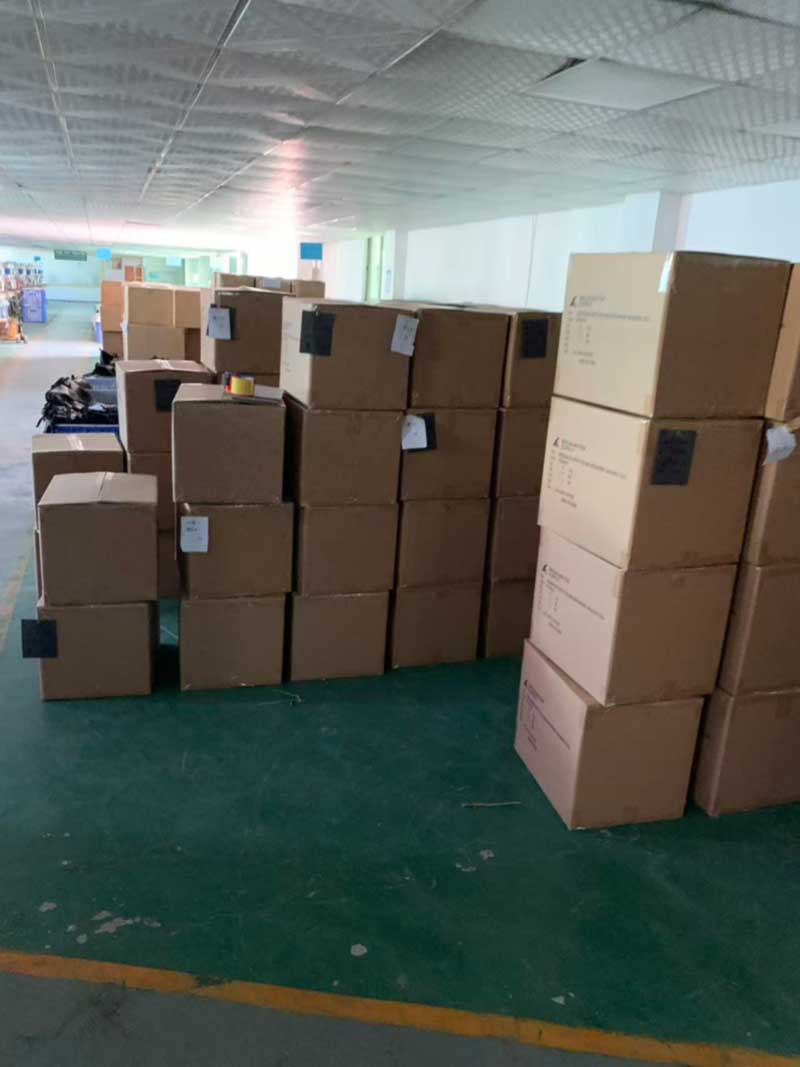
Картонні коробки, промарковані відповідно до специфікації покупця, готові до самовивозу.
Для покупців, які вказують зварну програму
Корисний висновок для всіх, хто розробляє з нами, полягає в тому, щоб розглядати геометрію елементів як фактор витрат на тому ж рівні, що й матеріал і потужність. Повторне використання перевіреної геометрії якоря або петлі, де бренд не має чіткого уявлення про це, і витрачання бюджету інструментів на дві-три деталі, які справді відрізняються, створює кращий продукт за коротший термін, ніж рівномірний розподіл новинки по кожній частині сумки.
Компанія Sealock більше 20 років створює зварні водонепроникні механізми з високочастотним зварюванням і власним шиттям, які працюють пліч-о-пліч у Дунгуані та на нашому підприємстві в Хошиміні, тому покупці можуть вибрати походження, яке відповідає їх тарифній позиції, не переглядаючи специфікації. Стандартні умови: FOB Guangdong, 7–15 днів для відбору зразків, 30–45 днів для масового виробництва та MOQ від 300 штук на більшості моделей, із контрольними точками IQC, IPQC та OQC як стандарт, а перевірка SGS або QIMA доступна за запитом. Роздрібна торгівля картонними коробками, мішками для пилу, друкованими поштовими листами, бірками та маркуванням на картонній коробці, визначеним покупцем, обробляється на підприємстві.
Щоб отримати креслення, зразки чи пропозицію, зв’яжіться з нами за адресоюinfo@sealock.com.hk.
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик